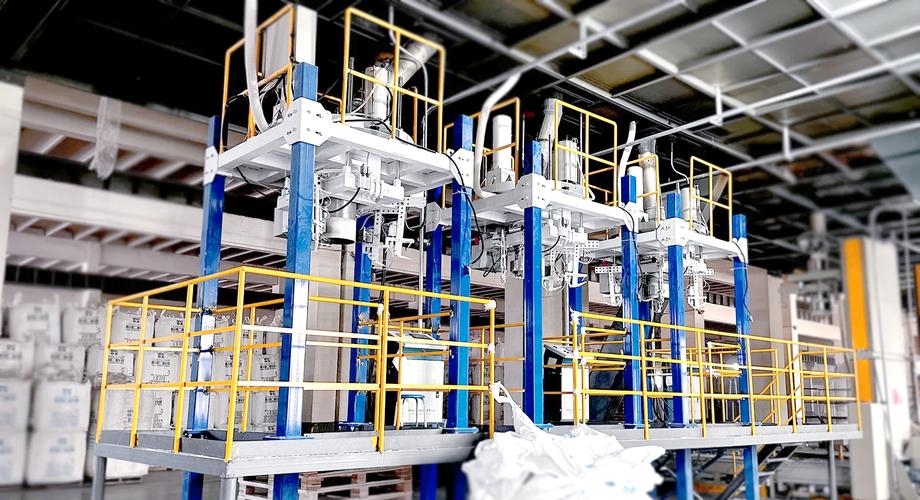
粉体称重投料系统是一种集成物料储存、
输送、称重及自动化控制的技术装备,广泛应用于化工、制药、食品、建材等行业。以下从系统组成、核心技术和应用特点三方面进行综合说明:
一、系统组成
储料与输送模块
储料仓通常设计为锥形结构,配备防堵装置(如搅拌器);
输送方式包括气力输送(如真空泵配合螺旋放料阀)或机械输送(如螺旋喂料器);
投料端采用密封设计,搭配除尘过滤器及反吹系统,实现无尘操作。
称重与控制模块
高精度称重传感器(如WB系列)结合PLC控制器,支持增重式或失重式称量算法;
工控触摸屏提供配方管理、参数设定及实时监控功能,部分系统支持多级权限管理。
辅助结构
文丘里管用于加速粉体溶解,通过气体辅助提高混合效率;
三通管及多段管路设计确保物料分流与定向输送。
二、核心技术
自动化配料
支持多物料动态配比,通过预设配方实现全自动投料,误差可控制在±0.2%以内;
称重流程中采用“提前关阀”策略,利用管道余料吸净技术提升精度。
防污染与安全设计
接触物料部分采用不锈钢、316L或PP材质,适应腐蚀性环境;
粉尘过滤系统(如脉冲反吹)降低职业健康风险。
智能控制
数据报表自动记录生产参数,存储周期可达3个月;
配备故障报警机制(如空仓提示、堵料预警)和防错投料校验。
三、应用特点
行业适配性
化工领域:适用于PAC、PAM等絮凝剂的高精度配液;
食品/医药:满足GMP标准的无尘投料及封闭输送。
效率与成本
减少人工干预,单系统可替代5-10人作业量;
模块化设计支持非标定制,降低厂房空间需求。
扩展性
可集成包装、混合等下游设备,形成完整生产线;
支持远程监控及工业物联网(IIoT)对接。
典型方案举例
真空称重系统:以真空泵驱动物料吸入称重斗,精度达0.1%,适用于多配方切换场景;
两箱式溶解系统:上下分箱结构实现溶解与储存同步,缩短工艺流程;
全密封投料站:搭配气力输送,适用于高毒性或易扬尘粉体。
注:系统选型需结合物料特性(如流动性、腐蚀性)、产能需求及预算综合评估。